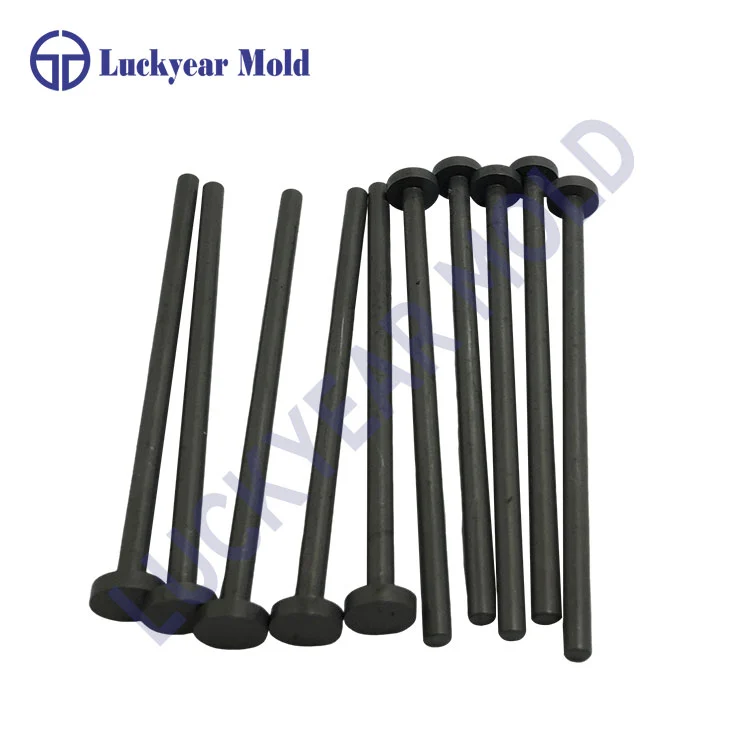
LuckyearŠtandardné dierovače s povlakmipriťahujú pozornosť, pretože priemyselné odvetvia sa pozerajú za hranice základnej odolnosti proti opotrebeniu a skúmajú, či povrchové úpravy môžu skutočne predĺžiť životnosť nástrojov v praktických výrobných prostrediach.
Roky pokračovala diskusia o potiahnutých a nepotiahnutých lisovacích komponentoch v priemysle presných foriem a lisovníc. Niektoré výrobné tímy hlásia významné zlepšenia po aplikácii náterov, zatiaľ čo iné sa pýtajú, či tvrdenia o „trojnásobne dlhšej životnosti“ odrážajú skutočné pracovné podmienky alebo jednoducho propagačné výrazy. Odpoveď závisí od výberu materiálu, prevádzkových podmienok, typu povlaku a presnosti obrábania.
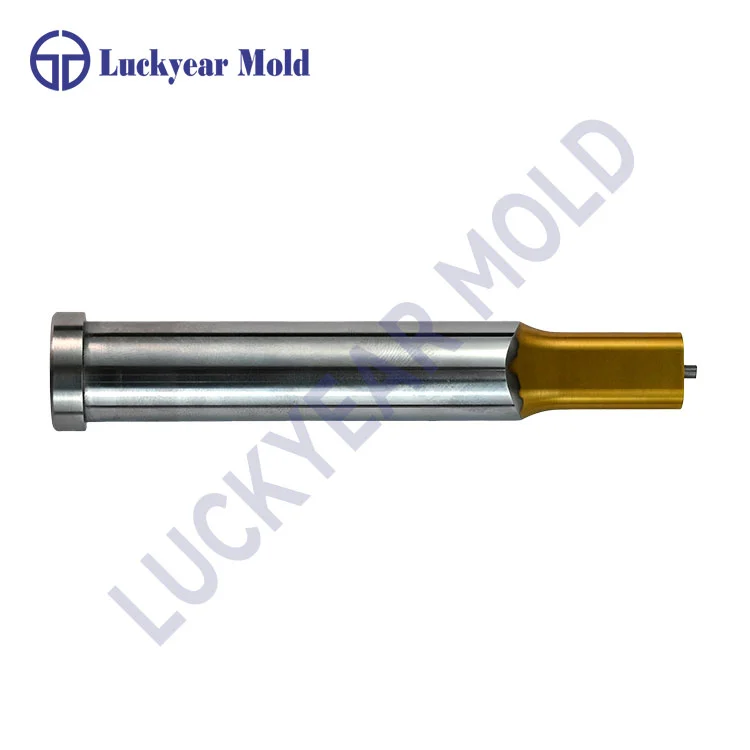
Štandardný razník funguje pod opakovaným tlakom, trením a nárazom. Počas lisovacích operácií môže aj malé opotrebenie ovplyvniť rozmerovú presnosť, kvalitu povrchu a stabilitu výroby.
Hlavným účelom povlaku nie je urobiť úder silnejším pridaním hrubej vonkajšej vrstvy. Namiesto toho vytvára ochranný povrch, ktorý môže znížiť trenie, zlepšiť odolnosť proti oderu a spomaliť poškodenie spôsobené opakovaným kontaktom.
Bežné možnosti povrchovej úpravy používané v presných nástrojoch zahŕňajú:
| Typ povlaku | Hlavná funkcia | Typické posúdenie aplikácie |
|---|---|---|
| TiN povlak | Zlepšuje tvrdosť povrchu a znižuje trenie | Vhodné pre všeobecné podmienky razenia |
| TiCN povlak | Poskytuje vyššiu odolnosť proti opotrebovaniu | Často sa uvažuje pre tvrdšie materiály |
| DLC Coating | Znižuje trenie a zlepšuje hladkosť povrchu | Používa sa tam, kde je dôležité nižšie trenie |
| CrN povlak | Ponúka odolnosť proti korózii a opotrebovaniu | Používa sa v prostrediach vyžadujúcich stabilitu povrchu |
Samotný náter však neurčuje životnosť. Zle spracovaný razník s nepresnými rozmermi môže aj napriek pokročilému náteru zaznamenať skoré zlyhanie.
Tvrdenie, že štandardné dierovače s povlakmi môžu vydržať trikrát dlhšie ako nepotiahnuté verzie, nie je univerzálnym pravidlom. V niektorých aplikáciách môže zlepšenie dosiahnuť túto úroveň, zatiaľ čo v iných môže byť rozdiel menší.
Skutočný výsledok závisí od niekoľkých faktorov:
Rôzne materiály vytvárajú rôzne úrovne napätia. Hliníkové plechy, nehrdzavejúca oceľ a vysokopevnostná oceľ vytvárajú rôzne podmienky trenia a nárazu. Povlak, ktorý funguje dobre v jednej aplikácii, nemusí poskytnúť rovnaké zlepšenie v inej.
Vysokorýchlostné lisovanie vytvára viac tepla a trenia. Za týchto podmienok si potiahnutý razník môže zachovať svoj povrchový stav dlhšiu dobu v porovnaní s neošetreným komponentom.
Povrchová úprava nemôže kompenzovať zlú presnosť obrábania. Telo razníka, kontrola tolerancie, proces tepelného spracovania a povrchová úprava ovplyvňujú konečný výkon.
Mnohé výrobné problémy nie sú spôsobené samotným zlyhaním povlaku. Bližší pohľad na spoločné faktory ukazuje, prečo niektoré poťahované raznice fungujú lepšie ako iné.
| Výkonový faktor | Vplyv na životnosť Punch |
|---|---|
| Kvalita základného materiálu | Určuje pevnosť a odolnosť proti deformácii |
| Presnosť obrábania | Ovplyvňuje presnosť montáže a znižuje abnormálne napätie |
| Kvalita povrchovej úpravy | Ovplyvňuje trenie a odolnosť proti opotrebovaniu |
| Prevádzkové parametre | Zahŕňa rýchlosť, tlak a lisovací materiál |
| Podmienka údržby | Pomáha odhaliť skoré opotrebovanie skôr, ako dôjde k veľkému poškodeniu |
Pre presné diely foriem je obzvlášť dôležitá konzistentnosť medzi konštrukčnými požiadavkami a skutočným opracovaním. Malé rozmerové chyby môžu spôsobiť nerovnomerné zaťaženie, čo spôsobuje lokálne opotrebovanie, ktoré skracuje životnosť nástroja.
Moderný vývoj foriem často zahŕňa medzinárodne uznávané normy, vrátane špecifikácií Čína GB, Japonsko JIS, Nemecko DIN a špecifikácie AISI v USA. Tieto normy pomáhajú udržiavať kompatibilitu a opakovateľnosť naprieč rôznymi systémami nástrojov.
Luckyear investoval do zariadení na presné spracovanie a kontrolu, vrátane strojov Sodick EDM, drôtových rezacích strojov, CNC sústruhov, brúsnych zariadení, projektorov Nikon, nástrojových mikroskopov Mitutoyo 2,5D, výškomerov a zariadení na testovanie tvrdosti.
Tieto technológie sa bežne používajú na kontrolu kritických rozmerov, kvality povrchu a požiadaviek na tvrdosť počas výroby. V prípade štandardných častí foriem tieto detaily ovplyvňujú, či si komponenty dokážu udržať stabilný výkon počas opakovaných cyklov.
Výber medzi potiahnutými a nepotiahnutými dierovačmi nie je len otázkou výberu pokročilejšej možnosti. Lepší výber závisí od výrobných požiadaviek.
| Porovnávacia položka | Uncoated Punch | Coated Punch |
|---|---|---|
| Počiatočné náklady | Zvyčajne nižšie | Zvyčajne vyššia v dôsledku dodatočnej liečby |
| Odolnosť proti treniu | Závisí hlavne od základného materiálu | Vylepšené povrchovou vrstvou |
| Vhodné výrobné podmienky | Všeobecné aplikácie | Vyššie opotrebovanie alebo požiadavky na dlhší cyklus |
| Frekvencia údržby | V náročných podmienkach môže vyžadovať skoršiu výmenu | Potenciálne dlhšie intervaly výmeny |
Pre jednoduché lisovacie úlohy s obmedzenými výrobnými cyklami môže nepotiahnutý razník stále spĺňať požiadavky. Pri opakovaných veľkoobjemových operáciách sa povrchová úprava môže stať praktickou metódou na zníženie prestojov spôsobených častou výmenou komponentov.
Diskusia o potiahnutých dierovačoch sa vzďaľuje od jednoduchých porovnaní „potiahnutých verzus nepotiahnutých“. Viac pozornosti sa teraz venuje interakcii materiálov, procesov obrábania, povrchových úprav a pracovných podmienok.
Povlak môže predĺžiť životnosť nástroja, ale zlepšenie závisí od toho, či celý výrobný proces podporuje spoľahlivý výkon. Myšlienka trojnásobne dlhšej životnosti by sa preto mala hodnotiť skôr na základe skutočných aplikačných údajov a nie ako pevné číslo.
Ako sa presné nástroje neustále vyvíjajú,Štandardné dierovače s povlakmizostávajú dôležitou možnosťou na zlepšenie odolnosti proti opotrebovaniu a stability výroby. Luckyear Precision Mold Parts Co., Ltd. sa naďalej zameriava na presné komponenty a prispôsobené diely foriem, pričom kombinuje výrobné skúsenosti a kontrolu kontroly na podporu rôznych požiadaviek na nástroje.